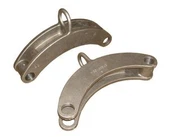
鉄鋼鋳物は、主に、より高い強度、可塑性および靱性を必要とする機械部品に使用される。 その出力は鋳鉄に次いで、総鋳物の約15%を占めています。
鋳鋼の機械的性質は鋳鉄のそれよりも高いが、その鋳造性能は鋳鉄のそれよりも悪い。 鋳鋼の融点が高いため、溶鋼は酸化しやすく、流動性が悪く、収縮が大きく、収縮率が10~14%、線が1.8~2.5%に収縮する。 注湯不足、断熱、収縮、ひび割れ、べたついた砂などの鋳鋼欠陥を防止するためには、鋳鉄よりも複雑な技術的対策が必要です。
溶鋼の流動性が悪いため、断熱と鋳込み不足を防止するため鋳鋼の肉厚を8mm以上とすることができず、ゲーティングシステムの構造が簡単であり、鋳造品よりも断面サイズが大きく、注型温度が1520〜1600℃のドライキャストやホットモールドが使用されている。溶鋼の流動性は、過熱度が高く長時間液体を保持する。 しかし、注入温度が高すぎると、粗粒、熱い亀裂、細孔や粘着性の砂などの欠陥を引き起こします。
したがって、一般的な小さな、薄い壁と複雑な形状の鋳造は、鋼の注ぐ温度は、融点100℃程度以上の融点温度+ 150℃、厚く厚い鋳造鋳造温度についてです。
2、鋳造鋼の収縮は鋳造鉄よりもはるかに多いため、鋳造収縮、収縮欠陥、ライザーを使用した鋳造プロセスの大部分、冷却および補助金などの措置を回避して逐次凝固を達成する。
また、鋳鋼の収縮、収縮、空隙率を防ぐためには、気孔率や亀裂欠陥が均一な肉厚であり、鋭角と直角構造を避け、型砂におがくずを加え、コアにコークスを加え、中空を採用する必要があります砂型またはコアの歩留まりおよび透水性を向上させるためのコアおよびオイルサンドコア。